

Szia! Az ónozott rézrúd szállítójaként gyakran kérdeznek tőlem a rézrúd ónozási folyamatáról. Úgyhogy úgy gondoltam, ebben a blogbejegyzésben lebontom neked.
Először is beszéljünk arról, miért vesződünk a rézrudak ónozásával. A réz kiváló elektromos és hővezető, de van egy kis hibája – levegővel érintkezve oxidálódik. Az oxidáció réteget képezhet a réz felületén, ami növelheti az ellenállást és csökkentheti az elektromos vezetőképesség hatékonyságát. Az ónozás, amely a réz vékony ónréteggel való bevonásának folyamata, segít megelőzni ezt az oxidációt. Ezenkívül javítja a forraszthatóságot, megkönnyítve a rézrúd csatlakoztatását más alkatrészekhez elektromos alkalmazásokban.
Most pedig merüljünk el magában az ónozási folyamatban. Számos különböző módszer létezik, de a leggyakoribb a forró ónozás és a galvanizálás.
Hot - Dip Tinning
A forró ónozás hagyományos és széles körben alkalmazott módszer. Ez magában foglalja a rézrudat olvadt ónfürdőbe mártva. Íme egy lépésről lépésre, hogyan működik:
- Előtakarítás: Mielőtt a rézrudat a bádogfürdőbe kerülné, alaposan meg kell tisztítani. Bármilyen szennyeződés, zsír vagy oxidok a felületen megakadályozhatják az ón megfelelő tapadását. Általában a rudat először oldószerekkel zsírtalanítják. Ezután savas pácolási folyamaton mehet keresztül az oxidációs rétegek eltávolítására. Így a réz felület tiszta és ónozásra készen marad.
- Fluxus alkalmazás: Tisztítás után folyasztószert viszünk fel a rézrúdra. A folyasztószer egy kémiai vegyület, amely segít eltávolítani a felületen maradó oxidokat, és elősegíti a nedvesedést. A nedvesítés az olvadt ón azon képessége, hogy egyenletesen oszlik el a réz felületén. A jó fluxus erős kötést biztosít a réz és az ón között.
- A bádogfürdőbe mártva: A folyasztószer alkalmazása után a rézrudat óvatosan olvadt ónfürdőbe mártjuk. Az ónfürdő hőmérséklete jellemzően 232-250°C körül van (az ón olvadáspontja 231,93°C). A rudat egy bizonyos ideig a fürdőben tartják, általában néhány másodperctől egy percig, a szükséges ónbevonat vastagságától függően.
- A felesleges ón eltávolítása: Miután kivette a rudat a bádogfürdőből, előfordulhat, hogy a felületén több ón található. Ez eltávolítható olyan technikákkal, mint a rúd törlése vagy megpörgetése. Ez a lépés elősegíti a sima és egyenletes ónbevonatot.
- Hűtés: Végül az ónozott rézrudat lehűtjük. Ez történhet levegőn vagy hűtőközeg, például víz használatával. A hűtés segíti az ónbevonat megszilárdulását, és biztosítja a kívánt mechanikai tulajdonságokat.
Galvanizálás
A galvanizálás egy másik módszer a rézrudak ónozására. Kicsit pontosabb, nagyon vékony és egyenletes ónbevonatokat lehet vele elérni. Így működik:
- Felület előkészítés: Akárcsak a forró ónozásnál, a rézrudat galvanizálás előtt meg kell tisztítani. Ez zsírtalanítást és pácolást foglal magában a szennyeződések és az oxidáció eltávolítása érdekében.
- Az elektrolit fürdő beállítása: Elektrolitfürdő készül. Az elektrolit ónionokat tartalmazó oldat. Általában ónsók és egyéb adalékanyagok keveréke. A rézrúd katódként (negatív elektródaként) működik, és egy ón anódot (pozitív elektródát) is helyeznek a fürdőbe.
- Galvanizálási folyamat: Amikor elektromos áramot vezetünk át az elektrolitfürdőn, az oldatból származó ónionok a rézrúdhoz (a katódhoz) vonzódnak. Az ónionok a rézrúd felületén elektronokat vesznek fel, és vékony ónrétegként rakódnak le. Az ónbevonat vastagsága az áramsűrűség és a bevonási idő beállításával szabályozható.
- Utókezelés: Galvanizálás után az ónozott rézrúd áteshet néhány utókezelésen. Ez magában foglalhatja az öblítést a maradék elektrolit eltávolítására, és néha egy passziválást az ónbevonat korrózióállóságának javítására.
Az ónozott rézrúd előnyei
Az ónozott rézrudaknak számos előnye van, ezért olyan népszerűek a különböző iparágakban.
- Korrózióállóság: Mint korábban említettük, az ónbevonat megvédi a rezet az oxidációtól és a korróziótól. Ezáltal az ónozott rézrudak alkalmasak zord környezetben való használatra, például kültéri elektromos berendezésekre vagy magas páratartalmú helyekre.
- Javított forraszthatóság: Az ónozott rézrudak sokkal könnyebben forraszthatók, mint a csupasz rézrudak. Az ónbevonat jobb felületet biztosít a forraszanyag tapadásához, ami erősebb és megbízhatóbb forrasztási kötéseket eredményez.
- Esztétika: A fényes ónbevonat vonzóbb megjelenést kölcsönöz a rézrúdnak. Ez fontos lehet olyan alkalmazásokban, ahol a termék megjelenése számít, például a dekoratív elektromos szerelvényeknél.
Ónozott rézrúd alkalmazásai
Az ónozott rézrudakat számos alkalmazási területen használják, beleértve:
- Elektromos vezetékek: Az ónozott rézrudakat általánosan használják elektromos vezetékekben, különösen olyan alkalmazásokban, ahol a korrózióállóság döntő fontosságú. Megtalálhatók a tápkábelekben, a vezérlőkábelekben és az elektronikus eszközök vezetékeiben.
- Transzformátorok és motorok: Transzformátorokban és motorokban ónozott rézrudakat használnak tekercselésre. A javított forraszthatóság és korrózióállóság elősegíti ezen elektromos alkatrészek hosszú távú teljesítményét.
- Nyomtatott áramköri lapok (PCB-k): Az ónozott rézrudak PCB-k gyártásához használhatók. Az ónbevonat megkönnyíti az alkatrészek forrasztással történő csatlakoztatását a NYÁK-hoz.
Ha érdekli a miÓnozott réz rúd, mi is kínálunkSzabadon vágható rézrúdésRéz alapú hűtőbordák. Ezeknek a termékeknek megvannak a saját egyedi jellemzői és alkalmazásaik, és remekül kiegészíthetik projektjeit.
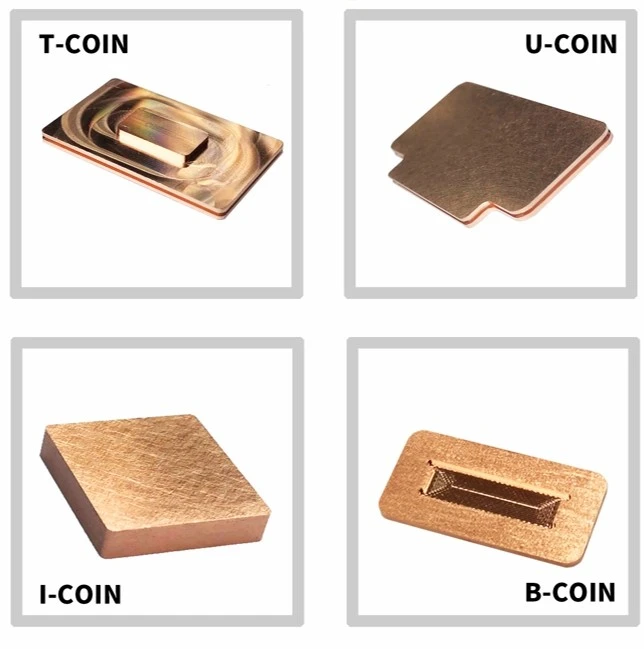

Ha a kiváló minőségű ónozott rézrudak vagy bármely más réztermékünk piacán keres, ne habozzon megbeszélni a vásárlással. Mindig készek vagyunk megbeszélni egyedi igényeit, és a legjobb megoldásokat kínálni.
Hivatkozások
- ASM kézikönyv, 5. kötet: Felületi tervezés.
- Fémek kézikönyve: Tulajdonságok és kiválasztás: Színes ötvözetek és tiszta fémek.
- Galvanizálási mérnöki kézikönyv.